Фрезерная обработка
Почему появляется заусенец после фрезерования
Причины, диагностика и способы устранения
Фрезерная обработка
Причины, диагностика и способы устранения
Заусенец после фрезерования появляется там, где материал не отделяется чисто, а частично деформируется и остаётся на кромке детали. Чаще всего его видно на выходе инструмента, в углах, возле отверстий и на тонких стенках. Но по одному факту наличия заусенца причину определить нельзя. Важнее посмотреть, где именно он образуется и с какой стороны контура.
Сначала найдите место заусенца, затем сравните направление прохода и жёсткость участка. Если дефект возникает только на одной стороне детали, это уже полезная подсказка.
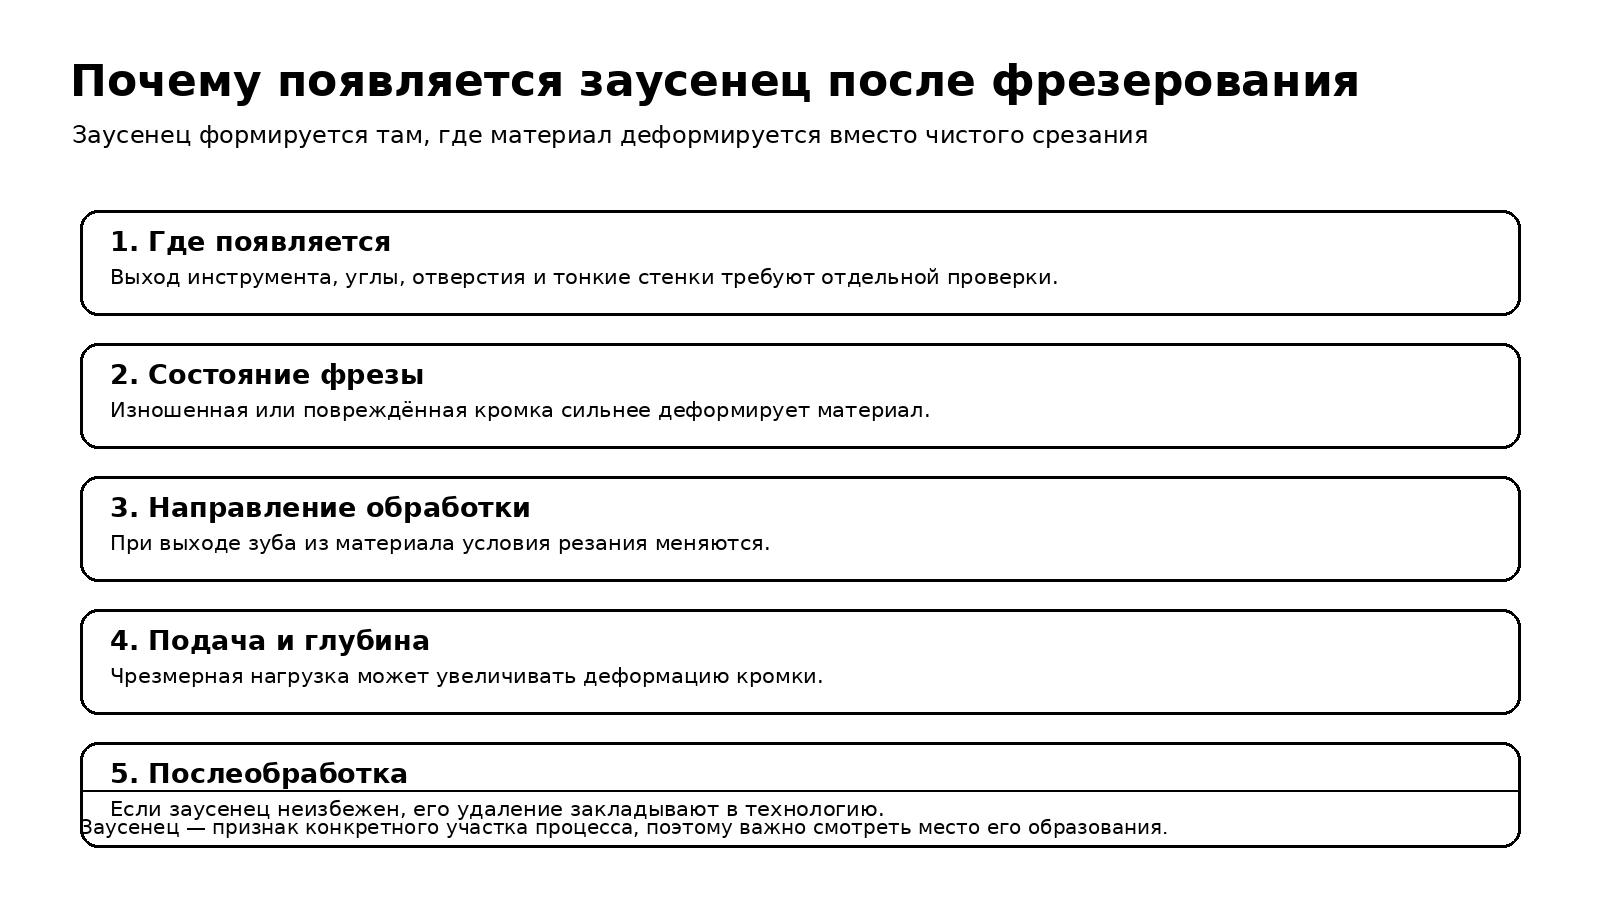
На внешнем контуре он часто заметен в месте выхода зуба из материала. На внутреннем углу условия резания меняются при повороте траектории. На тонкой стенке к этому добавляется прогиб. Возле отверстий и пересечений поверхностей может изменяться площадь контакта и направление силы.
Поэтому одинаковый заусенец по всей детали и локальный заусенец в одном месте — две разные задачи. Во втором случае полезно разбирать именно этот участок траектории.
Острая кромка отделяет материал чище. При износе часть материала начинает больше деформироваться. Если на зубе есть скол, поверхность может получить локальный дефект. Для алюминия отдельно проверьте нарост: налипание алюминия на фрезу меняет форму кромки и часто ухудшает край детали.
Если заусенец появился сразу после установки новой фрезы, это не означает, что инструмент плохой. Сравните его диаметр, биение, геометрию и направление прохода. Причина может быть в изменившихся условиях резания.
При изменении направления прохода меняются условия входа и выхода зуба из материала. Поэтому одна сторона контура может получаться чистой, а на другой появляется заусенец.
Если дефект устойчиво находится на одной стороне, сравните проход в другом направлении на небольшом контрольном участке. Это простой способ понять, связан ли заусенец с траекторией.
Большая нагрузка на зуб увеличивает силы резания и может усиливать деформацию материала. Но просто уменьшить подачу — не всегда хорошая идея. При слишком малом fz кромка может больше тереть поверхность вместо нормального срезания.
Рассчитайте фактическое значение:
fz = F / (n × z)
Если менялись обороты или количество зубьев, прежняя минутная подача уже не означает прежнюю нагрузку на зуб.
Если стенка прогибается под действием инструмента, край может деформироваться ещё до того, как зуб его полностью отделит. После выхода фрезы стенка возвращается, а на кромке остаётся заусенец.
В таком случае увеличение или уменьшение подачи может дать слабый эффект. Проверьте жёсткость крепления, вылет инструмента, ширину зацепления и порядок проходов. Иногда чистовой проход с меньшей нагрузкой даёт лучший результат, чем попытка исправить дефект только оборотами.
Внутренний угол заставляет инструмент менять направление. Если траектория или параметры приводят к резкому росту зацепления, нагрузка на зуб меняется. Поэтому участок угла лучше оценивать отдельно от прямого прохода.
Если на прямой стенке край чистый, а в углу появляется заусенец, проверьте скорость движения в углу, способ входа и выход из материала, а также фактическое зацепление.
| Где заусенец | Что проверить | На что обратить внимание |
|---|---|---|
| Одна сторона внешнего контура | Направление прохода | Меняется ли дефект при обратном направлении. |
| Тонкая стенка | Жёсткость и силы резания | Не прогибается ли стенка. |
| Внутренние углы | Траекторию и зацепление | Не растёт ли нагрузка в повороте. |
| После долгой работы | Износ инструмента | Не изменилось ли состояние кромки. |
| Алюминий и одновременно нарост | Инструмент и стружку | Нет ли налипания на зубьях. |
Если вместе с заусенцем появляются волны, регулярные следы или характерный гул, проверьте вибрацию при фрезеровании. При колебаниях положение инструмента относительно детали постоянно меняется, поэтому край может обрабатываться неравномерно.
Положение заусенца относительно движения фрезы имеет значение. Если после изменения направления он переместился на другую сторону, это сильный аргумент в пользу влияния траектории.
У тонкой стенки мало запаса по жёсткости. Сила резания может отклонить деталь, а при выходе зуба материал деформируется и на кромке остаётся заусенец.
По мере износа кромка хуже отделяет материал. Зафиксируйте, после какого количества деталей появляется дефект, и сравните состояние зубьев.
Не каждый заусенец удаётся убрать изменением режима. Если геометрия детали сама создаёт неблагоприятный выход инструмента или край очень тонкий, отдельный чистовой проход может быть технологически оправдан.
Заусенец лучше оценивать не только по наличию, но и по месту, длине и толщине. Если после изменения режима он стал меньше, но переместился на другую сторону, проверьте направление прохода. Если уменьшился по всей детали, а поверхность при этом не ухудшилась, изменение нагрузки могло быть полезным.
Если заусенец остаётся только на тонком участке, режим всей детали менять необязательно. Иногда лучше изменить только чистовой проход этого участка или порядок обработки.
Сильный заусенец способен мешать измерению размера, особенно если контроль проводится по острой кромке. Поэтому перед измерением важно удалить технологический заусенец или применять один и тот же способ подготовки всех деталей. Иначе часть «разброса» размера может оказаться разбросом самого измерения.
Частая причина — направление прохода и условия выхода зуба из материала. Также проверьте жёсткость конкретной стороны детали.
Если причиной был износ, скол или нарост, новая фреза может убрать дефект. Если проблема в траектории, прогибе или направлении прохода, одна замена инструмента её не устранит.
Не всегда. Сначала рассчитайте fz. Слишком малая подача на зуб тоже может ухудшить резание.
Заусенец проще убрать, когда его рассматривают как след конкретного участка процесса. Определите место и сторону дефекта, проверьте инструмент и направление прохода, затем оцените fz, жёсткость и зацепление. Меняйте один параметр за раз — тогда будет понятно, что действительно сработало.
Подберём технологию обработки и поможем получить деталь без вибрации, заусенцев и лишних отклонений.
фрезерные работы