Фрезерная обработка
Почему горит алюминий при фрезеровании: причины перегрева
Причины, диагностика и способы устранения
Фрезерная обработка
Причины, диагностика и способы устранения
Если алюминий при фрезеровании начинает заметно нагреваться, темнеть, дымить или оставлять перегретую поверхность, проблема обычно связана с тем, как энергия уходит в стружку и заготовку. Обороты важны, но смотреть только на них недостаточно. На нагрев влияют острота кромки, подача на зуб, зацепление, отвод стружки, траектория и состояние инструмента.
Характерный признак перегрева — дефект меняется после одного небольшого изменения. Если при открытом проходе всё нормально, а в глубоком кармане алюминий начинает греться, первым делом ищите проблему в стружке и её удалении.
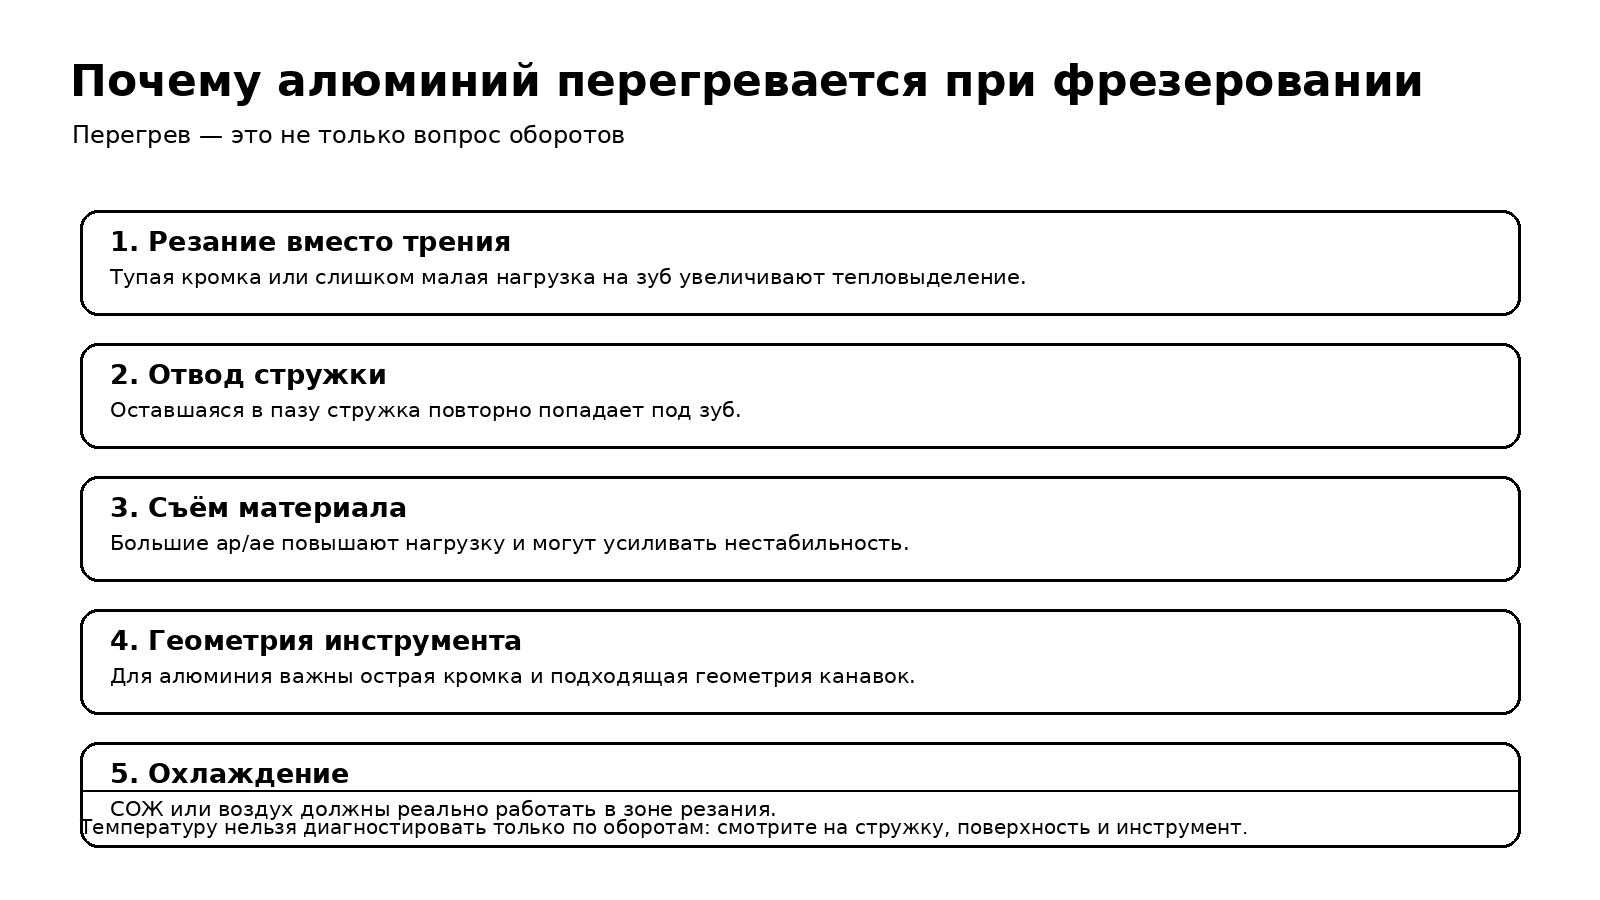
На практике под этим выражением могут скрываться разные ситуации. Иногда перегревается сама зона резания, иногда материал начинает налипать на кромку, а иногда поверхность темнеет из-за длительного трения. Эти случаи похожи внешне, но исправляются по-разному.
Поэтому полезно отдельно отметить: есть ли нарост на фрезе, какая выходит стружка, где именно появляется потемнение и возникает ли проблема только на определённом проходе.
При слишком малой подаче на зуб кромка может снимать очень тонкий слой. Часть энергии уходит не на образование стружки, а на трение. Для диагностики рассчитайте fz = F / (n × z) и сравните значение с диапазоном, который рекомендует изготовитель инструмента.
По мере износа кромка хуже режет и сильнее давит на материал. Если новая фреза работает нормально, а нагрев появляется после определённого времени, сначала проверьте износ, сколы и возможный нарост.
В пазах и карманах стружка может задерживаться возле фрезы. Следующий зуб забирает её снова, нагрузка растёт, а тепло остаётся в небольшой зоне. Для алюминия это особенно неприятно: длинная стружка быстро заполняет пространство вокруг инструмента.
Большие ap и ae увеличивают объём снимаемого материала. Если станок, инструмент или крепление не рассчитаны на такую нагрузку, растут силы резания и нагрев. При этом уменьшение параметров должно быть связано с конкретной операцией, а не применяться одинаково для всех деталей.
СОЖ или воздух должны помогать процессу, а не просто попадать на поверхность детали. В глубоком кармане струя может не доходить до кромки, а слабый обдув не вытеснять стружку. Тогда внешне кажется, что охлаждение включено, но проблема остаётся.
Это важная подсказка. Если открытая поверхность обрабатывается без перегрева, а в закрытой геометрии фреза начинает греться, вероятность проблемы с эвакуацией стружки выше. Сначала сравните два участка по глубине, ширине зацепления, направлению потока и возможности выхода стружки.
Иногда помогает уменьшение ширины зацепления или изменение траектории. В других случаях нужен другой инструмент с более подходящей геометрией канавок. Если стружка остаётся внутри кармана, повышение оборотов без решения этой проблемы может только ускорить нагрев.
Обороты n и подача F связаны через подачу на зуб:
fz = F / (n × z)
Например, если обороты увеличили, а F не изменили, fz уменьшился. Это может сделать резание мягче, но при слишком малом значении кромка начинает больше тереть. Поэтому изменение оборотов всегда лучше рассматривать вместе с подачей.
И наоборот: увеличение F повышает нагрузку на зуб. Если вместе с подачей растёт вибрация или появляются сколы, проблема уже может быть не в температуре как таковой, а в перегрузке системы.
| Что видно | Что вероятнее всего проверить | Следующий шаг |
|---|---|---|
| Нагрев только в кармане | Стружку и обдув | Проверить эвакуацию и траекторию. |
| Нагрев сразу после входа | Инструмент и fz | Осмотреть кромку и пересчитать подачу на зуб. |
| Нагрев появился после наработки | Износ и нарост | Сравнить с новой фрезой. |
| Вместе с нагревом появляется нарост | Резание и стружку | Проверить fz, геометрию и охлаждение. |
| Вместе с нагревом появляется гул | Вибрацию | Проверить вылет, крепление, ap, ae и обороты. |
| Темнеет только поверхность | Финишный проход | Проверить припуск, fz и состояние кромки. |
Перегрев и налипание часто встречаются вместе. Если на зубе уже есть металлический нарост, он сам становится причиной дополнительного трения и ухудшает работу фрезы. В такой ситуации полезно посмотреть материал почему алюминий налипает на фрезу.
Обороты влияют на температуру и характер резания, но изменение S без пересчёта подачи меняет fz. Если обороты повысили, а F оставили прежней, подача на зуб уменьшилась. Поэтому сравнивать два режима нужно по S, F и z одновременно.
Если после изменения оборотов стало лучше, зафиксируйте оба значения. Иначе при следующем запуске легко получить другой fz и снова увидеть перегрев.
Перед экспериментами очистите инструмент и осмотрите кромки. Налипший алюминий может скрывать износ, а повреждённый зуб сам становится источником тепла. Проверьте также вылет после переустановки.
На чистовом проходе припуск небольшой, поэтому прежний режим может работать иначе. Проверьте фактический припуск, fz и состояние кромки. Если перегрев появляется только в одном месте, сравните этот участок с остальной траекторией.
Не меняйте сразу несколько параметров. Запишите исходные S, F, z, ap и ae, затем измените только один из них и обработайте короткий участок. Отдельно отметьте состояние стружки и кромки. Так можно увидеть не просто «стало лучше», а понять, какая часть процесса изменилась.
Если изменение режима почти не влияет на температуру, а проблема зависит от глубины кармана или формы детали, вернитесь к отводу стружки. Если температура резко меняется вместе с fz, ищите рабочий диапазон нагрузки на зуб. Если после нескольких минут работы всё постепенно ухудшается, проверьте износ и прогрев.
Нет универсального ответа. При налипании снижение скорости иногда ухудшает ситуацию. Сначала определите, что именно вызывает нагрев: трение, износ, повторное резание стружки или чрезмерная нагрузка.
Если fz слишком мал, увеличение подачи при сохранении оборотов может уменьшить долю трения. Но при уже высокой нагрузке это, наоборот, усилит силы резания. Изменение должно опираться на фактический fz и рекомендации производителя инструмента.
Поток может не попадать в зону резания или не выносить стружку. Проверьте именно место контакта инструмента с материалом и состояние стружки после прохода.
Перегрев алюминия — это сигнал посмотреть на весь процесс. Проверьте кромку, стружку, fz, зацепление и охлаждение. Если дефект зависит от геометрии или направления прохода, ищите отличие в траектории. Если вместе с температурой появляется гул или рябь, отдельно проверьте вибрацию.
Подберём технологию обработки и поможем получить деталь без горения, следов и лишних отклонений.
фрезерные работы