-
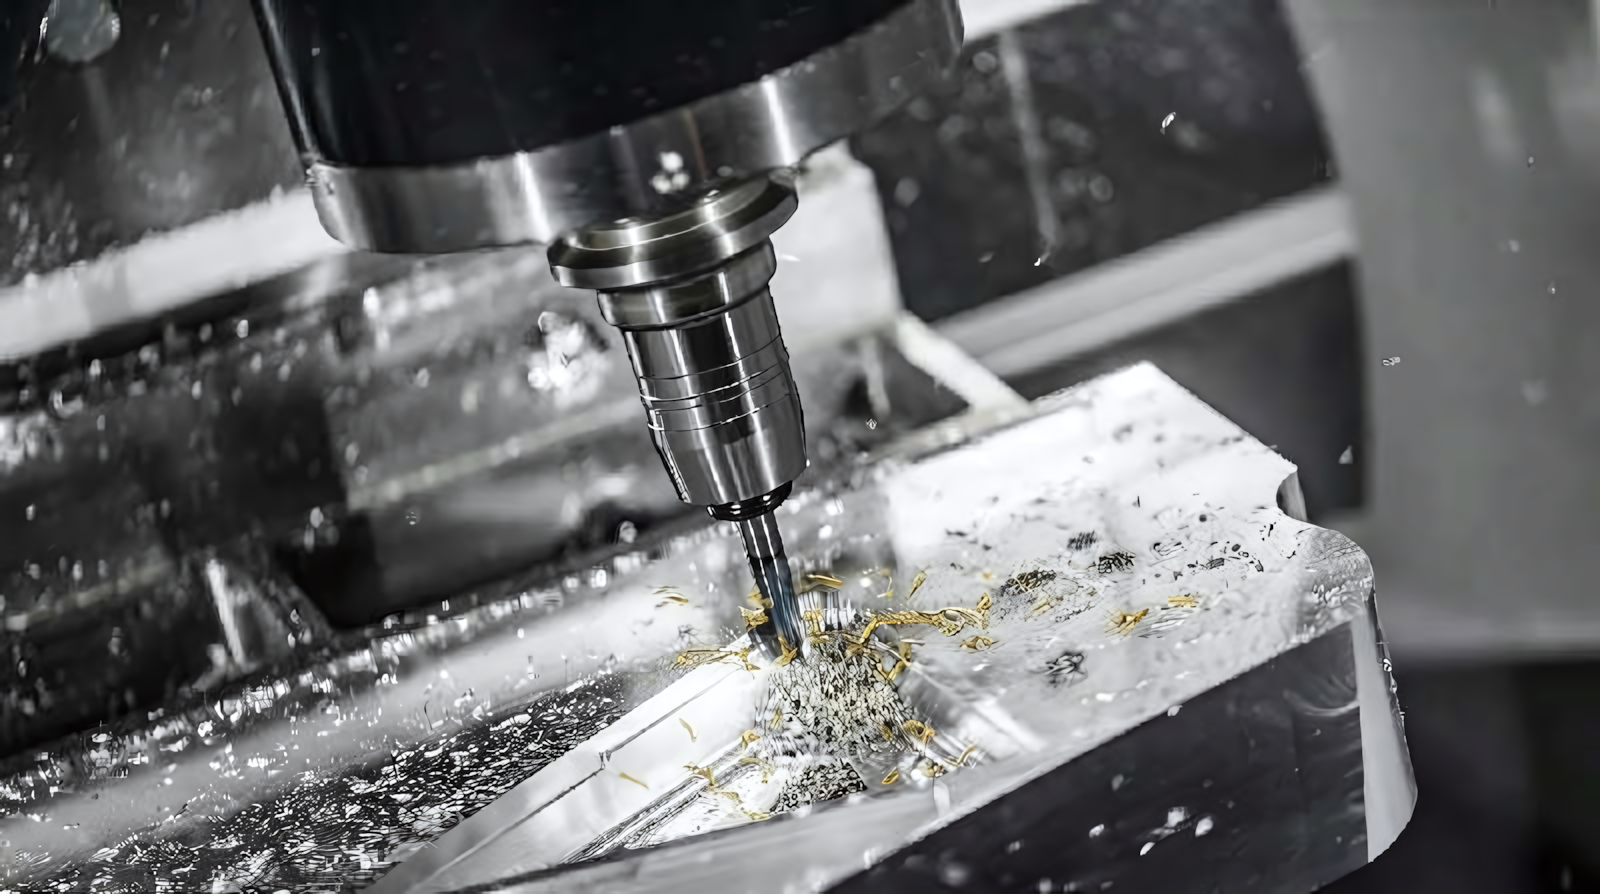
Фрезеровка алюминия на ЧПУ:
точная обработка от 1 детали
Работаем с мелкими партиями и единичными деталями без наценки за «мало».
Нержавейка имеет высокую вязкость и низкую теплопроводность. Это приводит к:
Для фрезеровки нержавейки мы используем обрабатывающие центры Mytron HSM116A и Topper MDV-508. Рабочие зоны позволяют обрабатывать детали габаритами до 2000×1000×800 мм. Применяем стратегии обработки, которые минимизируют нагрев детали:
Каждая деталь из нержавейки проходит:
Наш стандарт: Перед запуском партии мы отправляем клиенту фото первой детали и фото стружки. Для нержавейки идеальная стружка — желтая, мелкая, ломаная. Если стружка синяя или длинная, слипающаяся — это сигнал перегрева, мы корректируем режимы.
Стоимость фрезеровки нержавейки зависит от:
**Ориентировочные сроки:**
**Цена:** рассчитывается индивидуально. Мы работаем с давальческим сырьем и поставляем свои заготовки (AISI 304, 316, 12Х18Н10Т).
Клиенты приходят к нам после других цехов. Мы не спрашиваем, что пошло не так — просто делаем так, как надо было сразу.
Алюминий Д16Т вроде простой металл, но у нас специфика: стенки тонкие, 2 мм, а площадь большая. Предыдущие два цеха гнули деталь как лист фольги при зажиме. Третий сделал геометрию верно, но оставил такие заусенцы на кромках, что сборщики резали руки, а потом жаловались неделю. Пришел сюда с чертежом и предупреждением: «Если поведет хоть на полградуса — вся партия в утиль». Мастер посмотрел, хмыкнул: «Зажимать будем вакуумом, не тисками. И стратегию сменим на черновую-чистовую с паузами». Прислали видео со станка: деталь лежит спокойно, стружка летит ровная, серебристая, не перегретая. Привезли на контроль. Проверяли на координатно-измерительной машине (КИМ) — отклонения в пределах 0,02 мм. Плоскостность идеальная. Партию из 50 штук сдали точно в срок, хотя алюминий «плыл» у всех до них. Минус: цена выше средней по рынку на 10%. Плюс: ни одной детали в брак, сборка идет как по маслу. Для авиации переплата за надежность — это не расход, а страховка от головной боли.
Заказчик прижал: нужно 30 корпусов из АМг6 под электронику за неделю. Основной поставщик подвел — сломалась шпиндельная группа, ремонт на две недели. Я в панике: простой линии стоит дороже, чем сами детали. Обзвонил пять площадок. Четверо сказали: «Не успеем, очередь». Здесь ответили коротко: «Материал на складе есть. Пришлите 3D-модель сейчас, ночью сделаем расчет УП, утром запустим». Модель была сложная, с карманами под платы, но они разбили её на операции грамотно. В обед первого дня прислали фото первой детали: поверхность матовая, ровная, без следов вибраций. Забрал заказ на шестой день. Проверил резьбовые отверстия М4 — калибр проходит легко, без заеданий. Отдал заказчику — тот остался доволен, проект спасли. Минус: взяли наценку за срочность. Плюс: люди не кормили «завтраками», а реально работали ночами. Эти деньги я готов платить за то, чтобы не краснеть перед клиентом. Теперь они мои основные подрядчики по срочным задачам.
Делаем дизайнерские светильники. Алюминий тут не просто конструктив, он виден клиенту. Главная беда прошлых партнеров — «волны» на лицевых поверхностях после фрезеровки. Шлифовать долго, дорого, и иногда уходит слишком много металла. В эту компанию обратился с образцом, который меня бесил: «Сможете сделать чище?». Они не стали обещать золотые горы, а предложили тест: одну деталь сделают с другой скоростью подачи и новым инструментом. Через два дня привезли пробник. Поверхность — как зеркало, почти не требует полировки. Следы от фрезы еле заметны, только под лупой. Запустили серию из 200 штук. За три месяца — ни одной претензии по внешнему виду. Что понравилось: они сами заметили, что на одной партии инструмент начал тупиться раньше срока, и заменили его до того, как качество упало. Прислали отчет с фото замены. Минус: строгие требования к нашим чертежам, пришлось дорабатывать допуски. Плюс: предсказуемый результат. Я знаю, что получу именно ту поверхность, которую вижу в макете, а не лотерею «как получится».
Алюминий — металл мягкий и вязкий. Если взять тупую фрезу или неправильные обороты, стружка не отлетает, а налипает на зубья инструмента. Получается «каша», поверхность рвется, размеры плывут.
Как мы это решаем:
Результат: стружка ломаная, сухая, деталь холодная, поверхность зеркальная без дополнительной полировки.
Выбор зависит от того, что будет делать деталь:
Совет: Если не уверены — пришлите чертеж. Технолог подскажет марку, исходя из нагрузки и способа финишной обработки.
Да, на алюминии это реально. Мы называем это «фрезеровка под ноль».
Для этого используем:
Получаем шероховатость Ra 0,4–0,8 мкм. Деталь блестит сразу со станка. Это дешевле и быстрее механической полировки, особенно для серий.
Алюминий имеет высокий коэффициент теплового расширения. При интенсивном резании деталь нагревается и расширяется. Если измерить её горячей микрометром — размер будет один, а когда остынет — уменьшится на сотые доли миллиметра.
Наша стратегия:
Так мы держим допуски ±0,02–0,05 мм даже на тонкостенных корпусах.
Да, принимаем ваш материал. Но есть нюанс: алюминий бывает разный по качеству.
Что проверяем при приемке:
Если материал ваш, мы не несем ответственности за его внутренние дефекты (раковины, трещины), которые проявятся при резании. Поэтому для критичных деталей рекомендуем брать заготовки у нас — мы знаем своих поставщиков и гарантируем однородность структуры металла.