Фрезерная обработка
Почему алюминий налипает на фрезу: причины и способы устранения
Причины, диагностика и способы устранения
Фрезерная обработка
Причины, диагностика и способы устранения
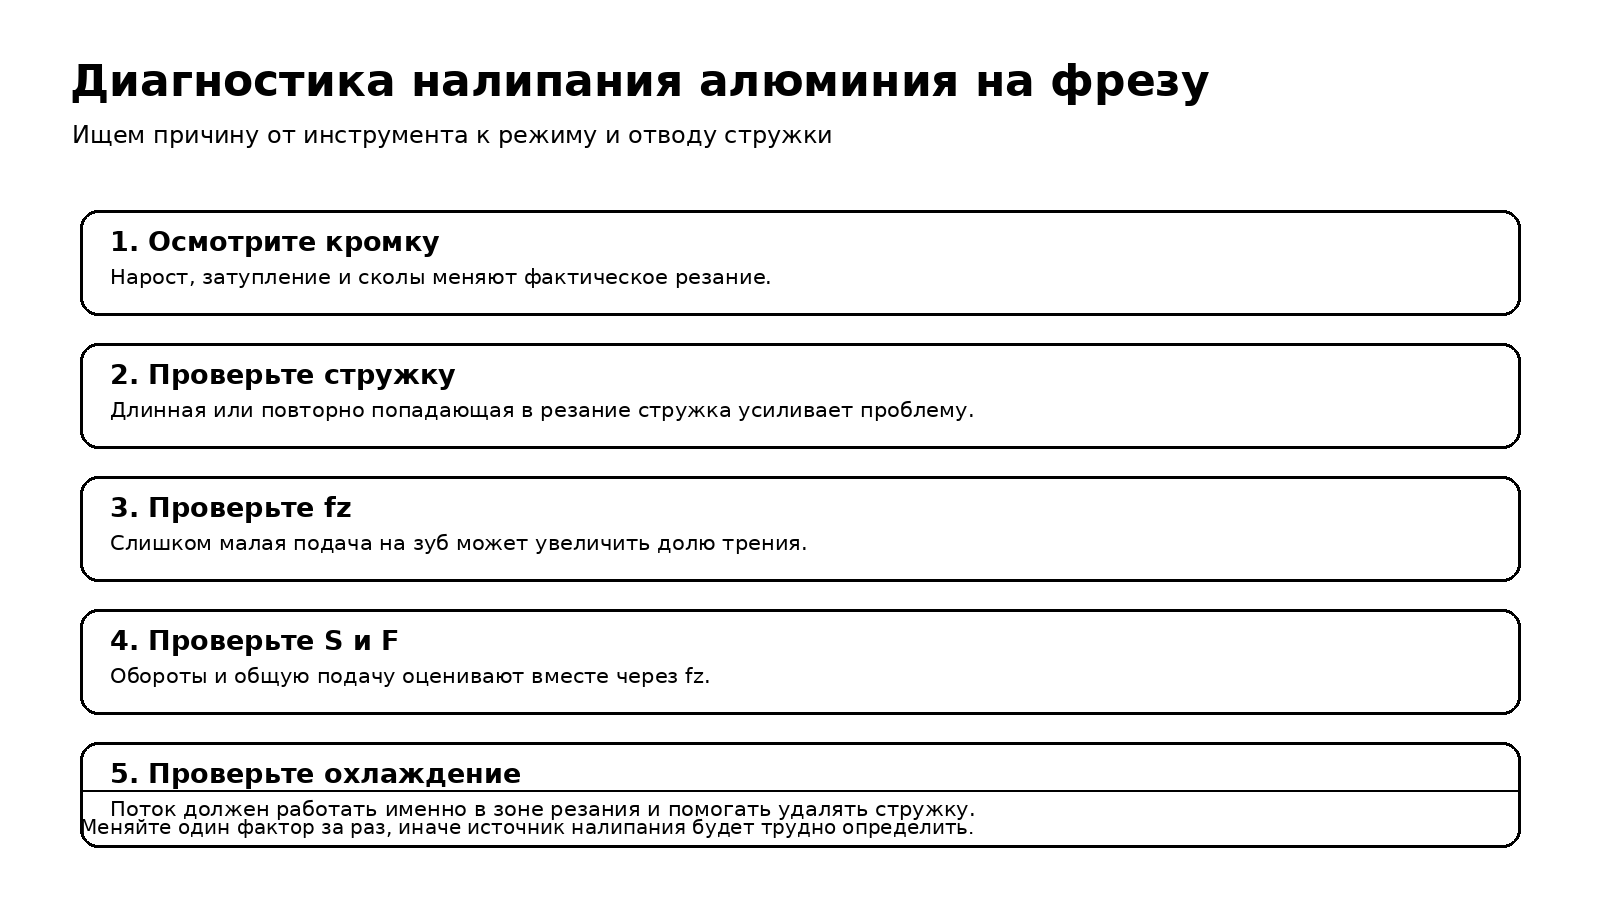
Налипание алюминия на фрезу видно сразу: на режущей кромке появляется светлый металлический нарост, канавки забиваются, а поверхность детали начинает портиться. Иногда после этого фреза быстро тупится или получает скол. Проблема не сводится к одному параметру. На неё влияют состояние инструмента, подача на зуб, скорость резания, глубина и ширина зацепления, отвод стружки и способ охлаждения.
Если алюминий начал налипать, сначала посмотрите на зубья и стружку. По ним часто видно, что происходит в зоне резания, ещё до того, как вы начнёте менять режимы.
Изношенная кромка постепенно теряет остроту: меняется форма режущей части, растёт усилие резания, поверхность становится хуже. При налипании на зубе появляется отдельный слой материала. Он может выглядеть как наплавившийся алюминий и иногда отламывается вместе с частью режущей кромки.
Полезный признак — скорость появления дефекта. Если чистая новая фреза почти сразу начинает собирать алюминий, стоит искать причину в режиме, охлаждении, отводе стружки или геометрии инструмента. Если проблема появилась после длительной работы, сначала проверьте состояние самой фрезы.
Слишком малая подача на зуб может привести к тому, что кромка снимает очень тонкий слой материала и значительную часть времени работает в режиме трения. Это особенно заметно на чистовых проходах и при очень малом припуске.
Поэтому смотреть нужно не только на подачу F, но и на fz — подачу на один зуб:
fz = F / (n × z)
где F — подача в мм/мин, n — обороты шпинделя, z — число зубьев. Если обороты увеличили, а F оставили прежней, фактическая подача на зуб уменьшилась. В результате инструмент может начать сильнее тереть материал.
Для алюминия важна не только прочность инструмента. Нужна геометрия, которая позволяет зубу свободно резать материал и быстро выводить стружку. Количество зубьев тоже связано с задачей: при большом объёме стружки канавки должны иметь достаточно места для её выхода.
Если фреза уже имеет нарост, не стоит оценивать режим по чистой геометрии из каталога. Нарост меняет фактическую форму зуба и условия резания. После этого даже нормальный исходный режим может стать нестабильным.
В открытом проходе стружке обычно проще уйти из зоны резания. В пазу, глубоком кармане или узкой полости ситуация другая: часть стружки остаётся внутри и снова попадает под зубья. Она нагревается, деформируется и может прилипать к инструменту.
Поэтому при налипании в кармане сначала проверьте не только обороты, но и саму возможность удаления стружки. Иногда помогает изменение траектории, уменьшение радиального зацепления, более эффективный обдув или подача СОЖ непосредственно в зону резания.
Перегрев и налипание часто идут вместе, но одно не всегда является единственной причиной другого. Тепло может расти из-за трения, повторного резания стружки, затупившейся кромки или слишком большой нагрузки.
Если одновременно появился нагрев и металлический нарост, полезно проверить материал и режимы комплексно. Отдельно смотрите, куда уходит стружка и попадает ли охлаждение именно туда, где работает кромка.
При полном погружении фрезы стружки образуется много, а места для её выхода мало. Для алюминия это один из самых требовательных вариантов. Если паз глубокий, проблема с налипанием может начаться именно после увеличения глубины.
Проверьте заполнение канавок стружкой, направление обдува и возможность сделать несколько проходов вместо одного глубокого. Не уменьшайте подачу вслепую: сначала убедитесь, что каждый зуб получает нормальную нагрузку и стружка не возвращается в резание.
В кармане проблема часто появляется не на всём проходе, а в местах, где траектория меняет направление или стружке некуда выйти. Если на открытом участке всё нормально, а внутри кармана появляется нарост, в первую очередь ищите отличие именно в условиях эвакуации стружки.
При небольшой ширине зацепления стружки меньше, но это не означает, что риск налипания исчезает. Слишком малая нагрузка на зуб, длинный вылет или затупившаяся кромка могут привести к трению вместо стабильного резания.
На чистовом проходе часто остаётся небольшой припуск. Если он слишком мал для выбранной геометрии и подачи, кромка начинает больше тереть поверхность. Поэтому при ухудшении чистоты после чистового прохода полезно сравнить состояние зубьев, фактический припуск и fz.
Начинать с оборотов удобно, но это не всегда правильный первый шаг. Если на зубе уже есть нарост, сначала нужно понять, почему он появился. Изменение оборотов при загрязнённом или повреждённом инструменте может только замаскировать проблему.
| Признак | Что проверить сначала | Почему |
|---|---|---|
| Нарост появляется почти сразу | Фрезу, fz, охлаждение | Причина часто связана с условиями резания, а не с постепенным износом. |
| Нарост появился после длительной работы | Износ и кромку | Затупление меняет характер резания. |
| Налипание только в пазу | Отвод стружки | Условия эвакуации отличаются от открытого прохода. |
| Налипание только на чистовом проходе | Припуск и fz | Кромка может работать с недостаточной толщиной срезаемого слоя. |
| Налипание сопровождается гулом | Вибрацию и жёсткость | Колебания меняют нагрузку на зубья и ухудшают поверхность. |
Налипание редко остаётся единственным симптомом. Из-за нароста может ухудшиться поверхность, появиться заусенец, измениться размер или возникнуть вибрация. Если алюминий одновременно темнеет, дымит или заметно перегревается, см. почему горит алюминий при фрезеровании. Если появляется гул и волна на поверхности — проверьте вибрацию фрезы.
Нарост меняет форму режущей кромки, фактический диаметр и условия схода стружки. Поэтому после его появления может измениться размер детали и рисунок поверхности.
Если нарост отрывается, на кромке остаётся повреждённый участок. При сильном налипании не стоит бесконечно подбирать режим вокруг уже повреждённой фрезы.
Разные алюминиевые сплавы и состояния материала отличаются по твёрдости, пластичности и характеру стружки. Если проблема появилась после смены партии, сравните не только режим, но и стружку.
Сначала проверьте посадку, биение, вылет, fz и отвод стружки. Если геометрия зуба уже изменилась из-за нароста или скола, нужен исправный инструмент.
Не обязательно. В некоторых режимах слишком низкая скорость способствует образованию нароста. Если причина в плохом отводе стружки или затупившемся инструменте, одними оборотами проблему не решить.
Тоже не всегда. Сначала рассчитайте fz. При слишком малой нагрузке на зуб кромка может сильнее тереть материал. Изменение F имеет смысл только после проверки фактического fz и рекомендаций производителя инструмента.
Если проблема связана с теплом или стружкой, хороший направленный поток может помочь. Но просто увеличить расход недостаточно, если струя не попадает в зону резания или не выносит стружку из кармана.
При налипании алюминия полезнее искать цепочку причин, а не один «неправильный» параметр. Сначала осмотрите кромку и стружку, затем проверьте fz, зацепление и отвод стружки. После этого уже меняйте режим или траекторию. Такой порядок быстрее показывает, что именно изменило процесс.
Подберём технологию обработки и поможем получить деталь без вибрации, следов и лишних отклонений.
фрезерные работы